12 طرح کرکره برقی صنعتی فولادی


انتخاب ضخامت ورق فولادی و ظرفیت موتور متناسب با ابعاد دهانه باعث می شود کرکره صنعتی زیر فشار باد, ضربه و تردد سنگین بدون تغییر شکل کار کند. کرکره برقی صنعتی فولادی یک پرده ساده متحرک نیست, بلکه سامانه ای مهندسی شده از تیغه, ریل, شفت, موتور ساید, گیربکس, ترمز, یاتاقان و مدار فرمان است که هر جزء بر دوام بخش دیگر اثر می گذارد. 12 طرح قابل اجرا می تواند شامل تیغه گالوانیزه ساده, دوجداره, فوم دار, پانچ دار, مشبک, تقویت شده, رنگی, ضدحریق, ضدسرقت, ترکیبی, پرسرعت و مدل مناسب دهانه عریض باشد. تفاوت این طرح ها فقط در ظاهر نیست؛ ضخامت ورق, هندسه مقطع, نوع قفل تیغه, وزن پرده و سطح مقاومت آن ها نیز تغییر می کند. این محصول برای کارخانه, انبار, سوله, ورودی خط تولید, بارانداز و فضای پرتردد کاربرد دارد و مزیت آن در تحمل کارکرد سنگین, پوشش دهانه بزرگ و امکان کنترل خودکار دیده می شود. انتخاب موتور کم توان, شفت کم قطر یا ریل نامتناسب می تواند به لرزش, افتادگی پرده و فرسایش گیربکس منجر شود. معیار خرید باید از اندازه گیری, تعداد سیکل, فشار باد, شرایط رطوبت و الزامات ایمنی آغاز گردد. قیمت نهایی نیز به متریال, ابعاد, موتور, پوشش و جزئیات اجرا وابسته است. سازه سنتر با هماهنکی مشخصات فنی, سفارش کرکره برقی صنعتی فولادی را با شرایط واقعی بهره برداری تطبیق می دهد.
| موضوع | توضیح | نکته انتخاب |
|---|---|---|
| گرید ورق فولادی | گرید و کیفیت ورق فولادی بر استحکام تیغه, قابلیت شکل دهی, مقاومت ضربه ای و پایداری قفل های بین مقاطع اثر مستقیم دارد. | ورق باید با سطح امنیت, عرض دهانه و شرایط بهره برداری صنعتی هماهنگ باشد. |
| ضخامت تیغه | ضخامت ورق همراه با هندسه مقطع, مقاومت تیغه را در برابر خمش, فشار باد و ضربه تجهیزات جابه جایی تعیین می کند. | تیغه ضخیم بدون محاسبه وزن پرده و توان موتور سفارش داده نشود. |
| پوشش گالوانیزه | لایه گالوانیزه از سطح فولاد در برابر رطوبت, خوردگی و آلودگی محیط صنعتی محافظت می کند و عمر متریال را افزایش می دهد. | کیفیت پوشش و سلامت لبه های برش خورده پیش از تولید بررسی شود. |
| موتور ساید | موتور ساید با گیربکس و ترمز مناسب, گشتاور لازم برای جابه جایی پرده سنگین و سیکل های کاری متوالی را فراهم می کند. | ظرفیت موتور بر اساس وزن کامل پرده و تعداد تردد تعیین گردد. |
| شفت و یاتاقان | شفت مقاوم و یاتاقان هم محور مانع خمش محور, پیچیدن نامنظم تیغه ها و انتقال لرزش به سازه می شوند. | قطر و ضخامت شفت با طول دهانه و وزن رول تطبیق داده شود. |
| ریل صنعتی | ریل عمیق با ضخامت مناسب, لبه تیغه را در برابر فشار جانبی مهار می کند و احتمال خروج پرده از مسیر را کاهش می دهد. | ریل باید با شرایط باد, ارتفاع دهانه و نوع تیغه هماهنگ باشد. |
| ایمنی حرکت | فتوسل, لبه حساس, فلاشر و توقف اضطراری از برخورد پرده فولادی با افراد, لیفتراک, خودرو یا تجهیزات جلوگیری می کنند. | تجهیزات ایمنی بر اساس مسیر تردد و سرعت حرکت انتخاب شوند. |
| اجرای زیرسازی | صفحه پلیت, قاب فلزی و اتصالات مقاوم, وزن شفت و واکنش گشتاور موتور را به سازه اصلی منتقل می کنند. | استحکام دیوار یا ستون پیش از نصب تجهیزات سنگین کنترل گردد. |
| نگهداری دوره ای | بازبینی زنجیر, ترمز, ریل, یاتاقان و پوشش تیغه از گسترش خوردگی و خرابی مکانیکی جلوگیری می کند. | تغییر صدا, سرعت یا تراز پرده باید بلافاصله عیب یابی شود. |

اطلاعات تماس




کاربرد و عملکرد 12 طرح کرکره برقی صنعتی فولادی
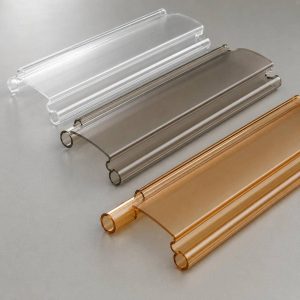
طرح های مختلف کرکره فولادی برای پاسخ به نیازهای متفاوت کارخانه, سوله, انبار و بارانداز ساخته می شوند و نمی توان یک ساختار ثابت را برای همه دهانه ها مناسب دانست. تیغه ساده گالوانیزه برای پوشش کامل استفاده می شود, مدل پانچ دار گردش هوا و دید محدود ایجاد می کند و تیغه تقویت شده برای ورودی عریض یا محل در معرض باد کاربرد دارد. مدل فوم دار می تواند انتقال صدا و لرزش میان تیغه ها را کاهش دهد, درحالی که طرح ضدسرقت بر قفل مقاطع, ریل و مهار انتهایی تمرکز بیشتری دارد. انتخاب صحیح زمانی انجام می شود که ظاهر, وزن پرده, تعداد سیکل, سرعت مورد نیاز و احتمال برخورد تجهیزات صنعتی هم زمان بررسی شوند. این هماهنگی مانع انتخاب تیغه ای می شود که از نظر ظاهری مناسب است اما در کارکرد واقعی به موتور و شفت فشار وارد می کند.
تیغه بسته برای کنترل دسترسی و پوشش کامل
تیغه فولادی بسته سطحی یکپارچه مقابل دهانه ایجاد می کند و دسترسی مستقیم به فضای تولید یا انبار را محدود می سازد. این طرح برای بخش هایی مناسب است که کنترل ورود, جلوگیری از دید مستقیم و مقاومت در برابر تماس اهمیت دارد. هندسه قفل میان تیغه ها باید فشار را در طول پرده توزیع کند و از ایجاد فاصله نامنظم جلوگیری نماید. اگر مقطع تیغه سختی کافی نداشته باشد, سطح کرکره در دهانه های عریض موج دار می شود و فشار جانبی بیشتری به ریل ها وارد خواهد شد.
وزن بالاتر تیغه بسته باید در انتخاب موتور, قطر شفت و استحکام صفحه های جانبی لحاظ شود. استفاده از موتور کم توان ممکن است در شروع حرکت باعث افت سرعت و افزایش دمای سیم پیچ شود. از طرف دیگر, شفت نامتناسب زیر وزن رول خم می شود و تیغه ها به شکل مخروطی جمع خواهند شد. در یک طراحی فنی, وزن واحد سطح تیغه محاسبه می شود و سپس موتور, گیربکس, یاتاقان و ریل بر اساس بار واقعی انتخاب می گردند تا حرکت یکنواخت باقی بماند.
تیغه پانچ و مشبک برای تهویه صنعتی
تیغه پانچ دار یا مشبک برای محیطی کاربرد دارد که گردش هوا, عبور نور یا مشاهده محدود فضای پشت کرکره لازم است. تعداد, ابعاد و فاصله سوراخ ها بر سختی مقطع اثر می گذارند؛ بنابراین ایجاد سطح باز نباید بدون توجه به ضخامت ورق انجام شود. در بعضی پروژه ها فقط بخش میانی پرده پانچ می شود و قسمت پایین با تیغه بسته تقویت می گردد. این ترکیب امکان تهویه را حفظ می کند و هم زمان بخش در معرض تماس لیفتراک یا تجهیزات را مقاوم تر نگه می دارد.
لبه سوراخ های پانچ باید صاف و پوشش دار باشد تا محل شروع خوردگی ایجاد نشود. اگر پانچ پس از گالوانیزه کاری بدون محافظت لبه انجام شود, فولاد خام در معرض رطوبت و مواد صنعتی قرار می گیرد. سطح باز تیغه رفتار پرده را در برابر فشار باد تغییر می دهد, اما این موضوع به معنای حذف نیاز به ریل مقاوم نیست. ریل, کپس جانبی و اتصالات باید همچنان توان مهار پرده را داشته باشند و از لرزش آن در جریان هوای مداوم جلوگیری کنند.
طرح تقویت شده برای دهانه عریض و بادگیر
در دهانه عریض, طول آزاد تیغه افزایش می یابد و احتمال خمش در بخش میانی بیشتر می شود. طرح تقویت شده از مقطع با سختی بالاتر, ضخامت مناسب یا ساختار دوجداره استفاده می کند تا تغییر شکل محدود شود. این انتخاب باید همراه با ریل عمیق, کپس های انتهایی مقاوم و زیرسازی محکم انجام گیرد. تقویت فقط یک قطعه نتیجه کافی ایجاد نمی کند؛ زیرا فشار واردشده از تیغه به ریل و سپس به ستون یا قاب انتقال می یابد.
شرایط باد نیز باید بر اساس موقعیت دهانه, ارتفاع ساختمان و باز یا بسته بودن فضای پشت کرکره ارزیابی شود. فشار ناگهانی می تواند پرده را از صفحه اصلی منحرف کند و به قفل تیغه ها فشار بیاورد. افزایش وزن تیغه تقویت شده, ظرفیت موتور و قطر شفت را تغییر می دهد. به همین دلیل, استفاده از موتور یا شفت مدل های سبک برای یک پرده صنعتی تقویت شده منطقی نیست و می تواند عمر مجموعه را به طور محسوسی کاهش دهد.
- تیغه بسته برای پوشش کامل و کنترل دسترسی صنعتی مناسب است.
- مدل پانچ دار باید با حفظ سختی مقطع و پوشش لبه ها تولید شود.
- طرح تقویت شده به ریل, شفت و زیرسازی متناسب نیاز دارد.
- وزن هر مدل پیش از انتخاب موتور و گیربکس محاسبه گردد.
- نوع کاربری و احتمال برخورد تجهیزات در انتخاب طرح لحاظ شود.

ساختار فولادی و اجزای مؤثر بر دوام مکانیکی
دوام کرکره برقی صنعتی فولادی از کیفیت یک قطعه منفرد حاصل نمی شود, بلکه نتیجه انتقال صحیح نیرو میان تیغه, شفت, موتور, گیربکس, زنجیر, ریل و قاب نگهدارنده است. تیغه وزن اصلی پرده را تشکیل می دهد و شفت این وزن را هنگام جمع شدن تحمل می کند. موتور از طریق گیربکس و زنجیر, گشتاور را به محور منتقل می سازد و ترمز پس از توقف, پرده را در موقعیت نگه می دارد. ریل ها نیز بارهای جانبی ناشی از باد یا ضربه را به زیرسازی منتقل می کنند. اگر شفت خم شود, ریل کج نصب گردد یا زنجیر هم راستا نباشد, موتور باید برای غلبه بر مقاومت اضافی جریان بیشتری مصرف کند. کنترل کیفیت باید تمام این مسیر نیرو را پوشش دهد تا دوام فولاد به دلیل اجرای نامناسب اجزای جانبی از بین نرود.
گرید فولاد و هندسه مقطع تیغه
گرید فولاد بر قابلیت شکل دهی, سختی و رفتار تیغه در برابر ضربه اثر دارد. ورق بسیار نرم ممکن است پس از شکل دهی ظاهر مناسب داشته باشد, اما زیر فشار موضعی زودتر فرورفته شود. ورق بسیار سخت نیز اگر با قالب و شعاع خم نامتناسب شکل داده شود, در گوشه ها دچار ترک یا ضعف پوشش خواهد شد. انتخاب گرید باید با روش رول فرمینگ, ضخامت و شکل قفل میان تیغه ها هماهنگ باشد تا مقطع پس از تولید یکنواخت باقی بماند.
هندسه مقطع به اندازه ضخامت اهمیت دارد, زیرا خم ها و حفره های داخلی سختی تیغه را افزایش می دهند. دو تیغه با ضخامت مشابه می توانند به دلیل طراحی متفاوت, رفتار مکانیکی یکسانی نداشته باشند. قفل میان تیغه ها باید امکان چرخش روی شفت را فراهم کند و هم زمان در حالت بسته از باز شدن ناخواسته جلوگیری نماید. کنترل ابعادی مقطع, یکنواختی طول و سلامت لبه ها از ایجاد صدا, گیرکردن و سایش پوشش جلوگیری می کند.
گالوانیزه, رنگ کوره ای و مقاومت خوردگی
پوشش گالوانیزه با ایجاد لایه محافظ, تماس مستقیم فولاد با رطوبت و اکسیژن را محدود می کند. کیفیت این پوشش به یکنواختی لایه, آماده سازی سطح و سلامت آن پس از رول فرمینگ وابسته است. خراش عمیق, سوراخ کاری یا برش می تواند فولاد زیرین را آشکار کند و نقطه شروع خوردگی باشد. در محیط دارای بخار, مواد شوینده یا رطوبت مداوم, لبه ها و اتصالات باید با دقت بیشتری محافظت شوند.
رنگ کوره ای می تواند علاوه بر ظاهر, لایه محافظ دیگری روی سطح ایجاد کند. چسبندگی رنگ به تمیزی سطح و فرآیند پخت بستگی دارد و تجمع بیش ازحد پوشش در محل قفل تیغه ها ممکن است حرکت آن ها را محدود کند. رنگ باید در برابر اصطکاک عادی, تابش و آلودگی صنعتی مقاومت داشته باشد. تعمیر موضعی سطح آسیب دیده نیز باید پس از پاک سازی زنگ و آماده سازی انجام شود؛ پوشاندن خوردگی فعال با رنگ, فرسایش زیر پوشش را متوقف نمی کند.
موتور ساید, گیربکس و ترمز نگهدارنده
موتور ساید برای جابه جایی پرده های سنگین مناسب است, زیرا گیربکس آن سرعت را کاهش می دهد و گشتاور خروجی را افزایش می دهد. ظرفیت موتور باید بر اساس وزن پرده, ارتفاع حرکت و تعداد سیکل کاری تعیین شود. توان اسمی بالا به تنهایی کافی نیست و کیفیت سیم پیچ, راندمان گیربکس, زمان کار مجاز و دمای محیط نیز بر عملکرد اثر دارند. موتور باید روی پایه ای مقاوم نصب شود تا واکنش گشتاور باعث لرزش یا تغییر تراز زنجیر نشود.
ترمز الکترومکانیکی پس از قطع فرمان, پرده را در موقعیت ثابت نگه می دارد. ضعف ترمز می تواند باعث پایین آمدن تدریجی کرکره و ایجاد خطر شود. زنجیر انتقال نیز باید کشش متعادل داشته باشد؛ زنجیر شل ضربه ایجاد می کند و زنجیر بیش ازحد کشیده به یاتاقان ها فشار وارد می سازد. هم راستایی چرخ زنجیر موتور و شفت, روان کاری مناسب و کنترل لقی گیربکس برای حرکت نرم و کاهش استهلاک ضروری است.
- گرید فولاد با ضخامت, فرم مقطع و روش تولید هماهنگ شود.
- قفل تیغه ها از نظر چرخش, لقی و مقاومت مکانیکی کنترل گردد.
- لبه های برش خورده و محل سوراخ کاری در برابر خوردگی محافظت شوند.
- موتور ساید با وزن پرده و سیکل کاری واقعی تطبیق داده شود.
- ترمز و زنجیر انتقال در برنامه سرویس دوره ای بررسی گردند.

اندازه گیری, نصب و تنظیم ایمن کرکره صنعتی
نصب استاندارد با برداشت دقیق ابعاد و ارزیابی توان سازه نگهدارنده آغاز می شود. عرض دهانه باید در بالا, میانه و پایین اندازه گیری گردد و اختلاف ستون ها یا قاب مشخص شود. ارتفاع مفید, فضای رول, محل موتور, مسیر زنجیر, تابلو فرمان و دسترسی تعمیر نیز باید پیش از تولید ثبت شوند. پس از محاسبه وزن پرده, قطر شفت, ابعاد صفحه پلیت, نوع یاتاقان و ظرفیت موتور تعیین می گردند. هنگام اجرا, شفت باید افقی و ریل ها کاملاً موازی باشند. اتصال صفحه ها به زیرسازی باید بار استاتیکی و واکنش های ناشی از شروع و توقف را تحمل کند. پس از مونتاژ نیز حدود حرکت, ترمز, فتوسل و توقف اضطراری در چند سیکل پیوسته آزمایش می شوند تا سیستم بدون ضربه, انحراف یا افزایش دمای غیرعادی تحویل گردد.
اندازه گیری دهانه و محاسبه فضای رول
ابعاد خام دهانه با اندازه ساخت پرده تفاوت دارد, زیرا ریل ها, صفحه های جانبی و فضای آزاد حرکت بخشی از عرض را اشغال می کنند. اگر ستون ها شاقول نباشند, نصب مستقیم ریل باعث تغییر فاصله داخلی در ارتفاع می شود. در چنین شرایطی باید قاب تراز یا زیرسازی اصلاحی اجرا گردد. اندازه گیری دقیق از تولید پرده ای جلوگیری می کند که در بخش پایین آزاد و در بخش بالا تحت فشار باشد.
ارتفاع پرده و ضخامت تیغه, قطر رول جمع شده را تعیین می کنند. فضای بالای دهانه باید برای شفت, رول, موتور و پوشش محافظ کافی باشد و امکان دسترسی سرویس نیز حفظ شود. تداخل با تیر, جرثقیل سقفی, کانال یا تجهیزات خط تولید باید پیش از تولید مشخص گردد. در موتور ساید, محل زنجیر خلاص کن باید ایمن و قابل دسترس باشد و نباید در مسیر عبور لیفتراک یا بار قرار گیرد.
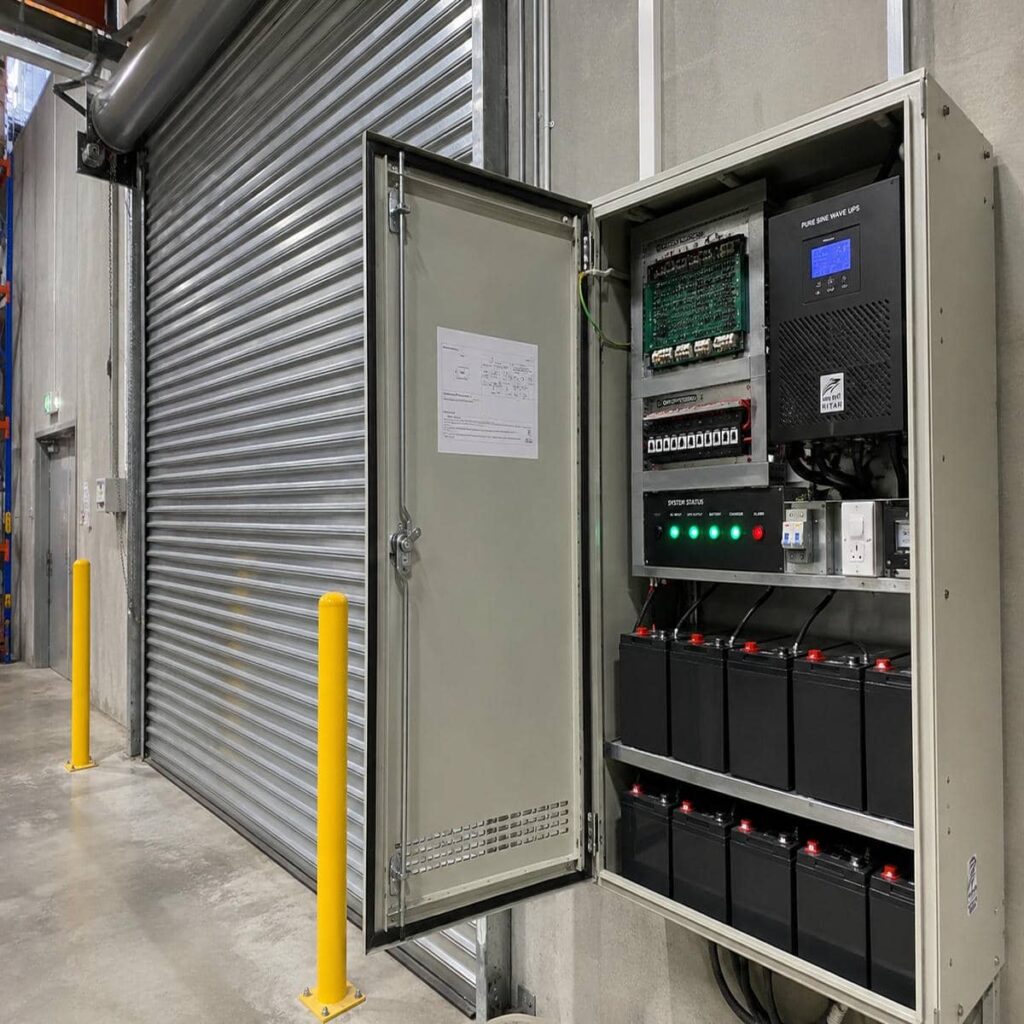
تراز شفت و اجرای ریل صنعتی
شفت باید روی یاتاقان های هم ارتفاع قرار گیرد و در طول دهانه خمش نامتعارف نداشته باشد. بست های اتصال تیغه به شفت باید بار را در چند نقطه توزیع کنند تا وزن پرده روی بخش محدودی متمرکز نشود. پیش از نصب کامل تیغه ها, دوران بدون بار شفت و موتور انجام می شود تا لقی, صدای یاتاقان یا انحراف چرخ زنجیر مشخص گردد. هر خطا در این مرحله پس از اضافه شدن وزن پرده تشدید خواهد شد.
ریل ها ابتدا به صورت موقت مهار می شوند و پس از کنترل فاصله و حرکت پرده, تثبیت نهایی انجام می گیرد. ضخامت و فاصله پیچ های اتصال باید با فشار جانبی مورد انتظار هماهنگ باشد. نوار یا قطعه داخلی ریل از تماس مستقیم فولاد با فولاد و تولید صدای اضافی جلوگیری می کند. در بخش پایین نیز تیغه انتهایی باید به طور یکنواخت روی کف بنشیند و یک سمت زودتر از سمت دیگر متوقف نشود.
تنظیم مدار فرمان و تجهیزات حفاظتی
مدار فرمان باید توان موتور, نوع برق و تجهیزات ایمنی را پشتیبانی کند. حفاظت در برابر اضافه بار, اتصال کوتاه و قطع فاز در کاربری صنعتی اهمیت دارد. جهت حرکت موتور و حدود توقف پس از سیم کشی تنظیم می شوند. حد پایین نباید پرده را با فشار به کف بکوبد و حد بالا نیز باید پیش از ورود بیش ازحد تیغه انتهایی به رول فعال شود. تنظیم نامناسب به بست ها, ترمز و گیربکس فشار وارد می کند.
فتوسل باید مسیر واقعی حرکت افراد, خودرو و لیفتراک را پوشش دهد. لبه حساس در صورت تماس با مانع, فرمان توقف یا برگشت صادر می کند و فلاشر پیش از حرکت هشدار می دهد. کلید توقف اضطراری باید در نقطه ای قابل مشاهده و دسترس نصب شود. آزمون تحویل فقط با حرکت بدون مانع کامل نیست؛ هر سنسور باید به صورت عملی آزمایش شود تا عملکرد مدار در شرایط واقعی تأیید گردد.
- دهانه در چند ارتفاع و از نظر شاقول بودن اندازه گیری شود.
- فضای رول, موتور و دسترسی سرویس پیش از تولید مشخص گردد.
- شفت پیش از اضافه شدن وزن پرده از نظر تراز کنترل شود.
- ریل ها پس از آزمون حرکت به صورت نهایی تثبیت گردند.
- حدود توقف بدون اعمال فشار اضافی تنظیم شوند.
- فتوسل و توقف اضطراری با آزمون واقعی بررسی گردند.

قیمت, سفارش و پشتیبانی فنی سازه سنتر
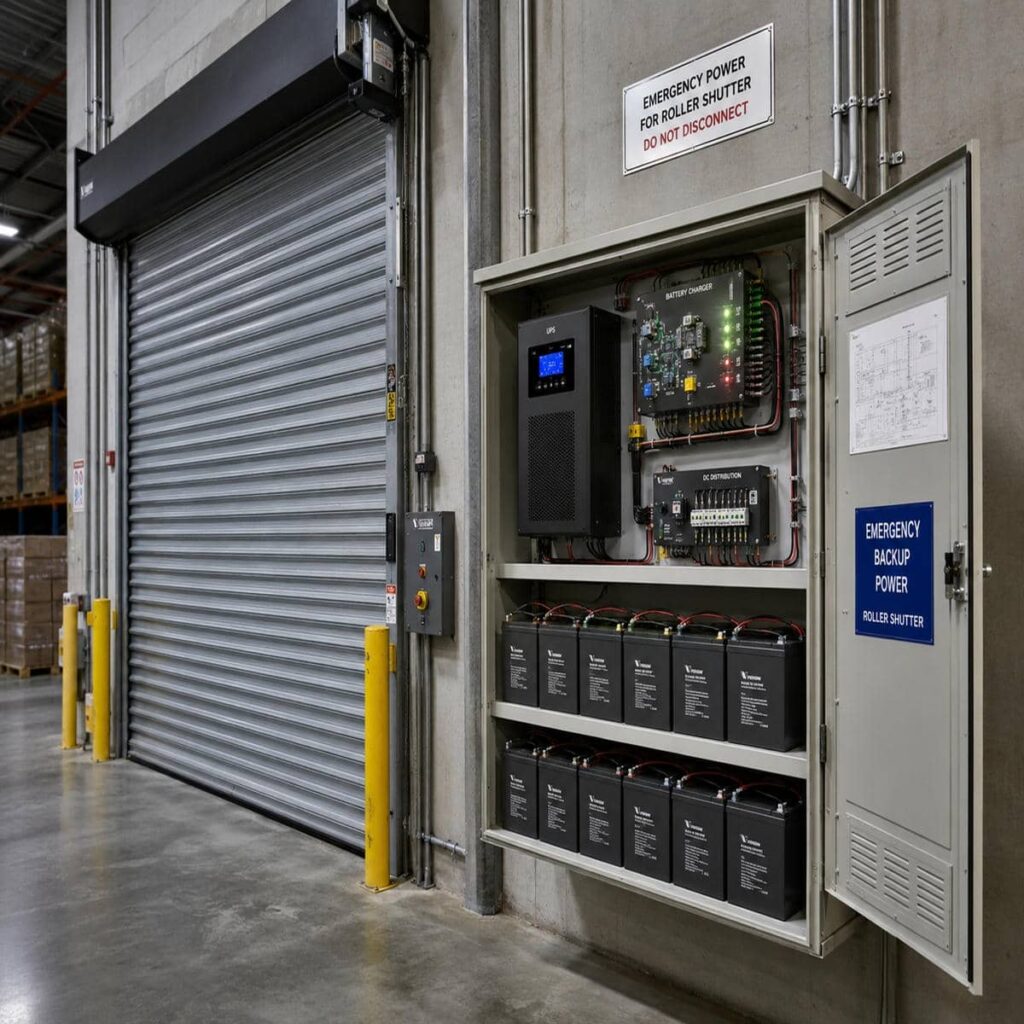
قیمت کرکره برقی صنعتی فولادی از ترکیب مشخصات متریال, ابعاد و تجهیزات اجرایی به دست می آید و مقایسه صرف بر اساس مساحت دهانه دقیق نیست. گرید و ضخامت ورق, ساختار تیغه, میزان گالوانیزه, نوع رنگ, وزن پرده و سطح تقویت بر هزینه تولید اثر می گذارند. این وزن نیز ظرفیت موتور, قطر شفت, ریل, یاتاقان و صفحه پلیت را تعیین می کند. تابلو فرمان, فتوسل, لبه حساس, برق اضطراری و کنترل دسترسی نیز با توجه به شرایط بهره برداری انتخاب می شوند. سازه سنتر پیش از سفارش, تعداد تردد, فشار باد, نوع زیرسازی و فضای نصب را بررسی می کند تا کاهش هزینه یک جزء باعث افزایش خرابی قطعات دیگر نشود. سفارش حرفه ای باید مشخصات فنی, روش نصب, تجهیزات ایمنی و برنامه سرویس را به صورت روشن ثبت کند.
عوامل فنی مؤثر بر قیمت نهایی
ضخامت ورق یکی از عوامل مؤثر است, اما نمی توان آن را جدا از گرید و هندسه مقطع بررسی کرد. تیغه ای با طراحی مناسب ممکن است با وزن کنترل شده سختی مطلوبی ایجاد کند, درحالی که ورق سنگین با فرم ضعیف فقط بار موتور را افزایش دهد. پوشش گالوانیزه, رنگ کوره ای, پانچ کاری و ساختار دوجداره نیز مراحل تولید متفاوتی دارند. هر تغییر در وزن تیغه باید در محاسبه موتور, شفت و یاتاقان منعکس شود.
شرایط نصب نیز قیمت نهایی را تغییر می دهد. وجود قاب فلزی تراز و برق مناسب, اجرای پروژه را مستقیم تر می کند؛ در مقابل, اصلاح ستون, ساخت صفحه پلیت ویژه, جابه جایی تأسیسات یا نصب در ارتفاع, عملیات بیشتری نیاز دارد. نوع تجهیزات ایمنی و سطح اتوماسیون نیز بر دامنه سفارش اثر می گذارند. مقایسه پیشنهادها فقط زمانی منطقی است که گرید ورق, ضخامت, موتور, ریل, زیرسازی و خدمات نصب مشخصات مشابه داشته باشند.
ثبت سفارش و کنترل مهندسی پیش از تولید
سفارش با اعلام عرض و ارتفاع دهانه, نوع کاربری, میزان تردد, شرایط باد و سطح امنیت آغاز می شود. سپس مدل تیغه, ضخامت ورق, پوشش, موتور و تجهیزات کنترل مشخص خواهند شد. جهت نصب موتور, محل تابلو فرمان, مسیر زنجیر و نوع زیرسازی نیز در نقشه اجرایی ثبت می شوند. اگر مدل پانچ یا ترکیبی انتخاب شده باشد, محل تیغه های باز و بسته باید پیش از تولید نهایی گردد.
در فرآیند کنترل سازه سنتر, وزن تقریبی پرده با ظرفیت موتور و مقاومت شفت تطبیق داده می شود. ابعاد ریل, فاصله نقاط مهار و استحکام صفحه های جانبی نیز بررسی خواهند شد. پیش از ارسال, سلامت پوشش, یکنواختی تیغه ها, عملکرد قفل مقاطع و کامل بودن موتور, زنجیر, سنسورها و متعلقات کنترل می شود. بسته بندی باید از خراش پوشش, خمیدگی لبه و ضربه به تجهیزات الکتریکی جلوگیری کند.
نگهداری دوره ای و خدمات پس از اجرا
نگهداری کرکره صنعتی باید بر پایه شرایط واقعی کارکرد تنظیم شود. محیط پرگردوغبار, تردد زیاد یا تماس با رطوبت فاصله سرویس را کوتاه تر می کند. ریل ها باید از ضایعات, سنگ ریزه و آلودگی پاک شوند و پوشش تیغه از نظر خراش یا شروع خوردگی بررسی گردد. زنجیر, یاتاقان و ترمز نیز باید از نظر صدا, لقی و عملکرد یکنواخت کنترل شوند.
حرکت پله ای, صدای ضربه, پایین آمدن تدریجی پرده یا داغ شدن موتور نشانه نیاز به عیب یابی است. خدمات فنی می تواند شامل تنظیم زنجیر, اصلاح ریل, تعمیر ترمز, تعویض تیغه آسیب دیده و بازتنظیم مدار فرمان باشد. ادامه استفاده از کرکره کج یا دارای تیغه فرورفته, فشار را به قفل های مجاور منتقل می کند. ثبت سوابق سرویس کمک می کند الگوی فرسایش شناسایی و تعمیر پیشگیرانه پیش از توقف خط انجام شود.
- قیمت بر اساس مشخصات کامل تیغه, موتور و اجرا ارزیابی شود.
- گرید, ضخامت و پوشش ورق در برگه سفارش ثبت گردند.
- ظرفیت موتور با وزن واقعی پرده تطبیق داده شود.
- قطعات و تجهیزات پیش از ارسال کنترل و بسته بندی شوند.
- ریل, زنجیر, ترمز و یاتاقان طبق برنامه بازبینی گردند.
- خوردگی یا حرکت نامنظم در مراحل اولیه برطرف شود.


برای دهانه عریض باید سختی مقطع, ضخامت ورق, وزن پرده و فشار باد به صورت هم زمان بررسی شوند. تیغه دوجداره یا تقویت شده می تواند خمش را کاهش دهد, اما وزن بیشتر به موتور, شفت و ریل قوی تر نیاز دارد. انتخاب فقط بر اساس ضخامت کافی نیست؛ هندسه مقطع و کیفیت قفل تیغه ها نیز اهمیت دارند. محاسبه فنی دهانه مشخص می کند کدام ترکیب میان مقاومت, وزن و قابلیت حرکت تعادل بهتری ایجاد می کند.
پوشش گالوانیزه تماس فولاد با رطوبت و اکسیژن را محدود می کند و سرعت خوردگی را کاهش می دهد. کیفیت پوشش باید در سطح, لبه ها و محل شکل دهی حفظ شود. برش, پانچ یا خراش عمیق می تواند فولاد زیرین را آشکار کند و نقطه شروع زنگ زدگی باشد. در محیط مرطوب یا دارای مواد خورنده, بازبینی دوره ای و ترمیم اصولی نقاط آسیب دیده برای حفظ دوام تیغه ضروری است.
قیمت به ابعاد دهانه, گرید و ضخامت ورق, نوع پوشش, وزن پرده, موتور, شفت, ریل و تجهیزات ایمنی وابسته است. شرایط زیرسازی, ارتفاع نصب, تابلو فرمان و نیاز به قاب سازی نیز دامنه اجرا را تغییر می دهند. برای مقایسه صحیح, مشخصات فنی پیشنهادها باید یکسان باشند. محصول ارزان تر با موتور کم توان یا ریل ضعیف ممکن است هزینه تعمیر و توقف عملیاتی بیشتری ایجاد کند.
عرض و ارتفاع دهانه, تعداد تردد, نوع کاربری, شرایط باد, سطح رطوبت و برق موجود اطلاعات پایه سفارش هستند. نوع تیغه, پوشش, موتور, محل تابلو فرمان و تجهیزات ایمنی نیز باید مشخص شوند. اگر لیفتراک یا خودرو از دهانه عبور می کند, مسیر و ارتفاع بار اهمیت دارد. بازدید فنی و اندازه گیری نهایی کمک می کند شفت, ریل, موتور و زیرسازی متناسب با بار واقعی طراحی شوند.
تراز نبودن شفت باعث جمع شدن نامنظم تیغه ها و فشار یک طرفه بر ریل می شود. هم راستا نبودن چرخ زنجیرها نیز زنجیر و یاتاقان را فرسوده می کند. تنظیم اشتباه حدود توقف ممکن است پرده را به کف بفشارد یا بست ها را در بالا تحت کشش قرار دهد. این خطاها جریان موتور را افزایش می دهند و می توانند به گیربکس, ترمز, قفل تیغه ها و پوشش سطح آسیب وارد کنند.
صدای ضربه, حرکت کند, لرزش, توقف در میانه مسیر یا پایین آمدن تدریجی پرده نشانه نیاز به بررسی است. خراش عمیق, زنگ زدگی, فرورفتگی تیغه و شل شدن ریل نیز نباید نادیده گرفته شوند. عیب یابی باید موتور, گیربکس, ترمز, زنجیر, شفت و مسیر تیغه را پوشش دهد. رسیدگی سریع به خرابی محدود از گسترش آسیب و توقف کامل ورودی صنعتی جلوگیری می کند.
جمع بندی
کرکره برقی صنعتی فولادی باید بر اساس مسیر انتقال نیرو و شرایط واقعی بهره برداری طراحی شود؛ زیرا تیغه مقاوم بدون موتور, شفت و ریل متناسب عملکرد پایداری ایجاد نمی کند. 12 طرح بسته, دوجداره, فوم دار, پانچ دار, مشبک, تقویت شده, رنگی, ضدحریق, ضدسرقت, ترکیبی, پرسرعت و دهانه عریض, پاسخ های متفاوتی به امنیت, تهویه, ضربه و تردد می دهند. انتخاب گرید ورق, ضخامت, گالوانیزه و هندسه مقطع باید همراه با محاسبه وزن پرده انجام شود. در مرحله اجرا نیز تراز شفت, هم راستایی زنجیر, عمق ریل و تنظیم ترمز اهمیت مستقیم دارند. سرویس دوره ای و رسیدگی به خوردگی, صدا یا حرکت نامنظم, عمر تجهیزات را افزایش می دهد و از توقف عملیات جلوگیری می کند. سازه سنتر با برسی ابعاد, زیرسازی, سیکل کاری و الزامات ایمنی, مشخصات هماهنگ پروژه را تعیین می کند. برای دریافت مشاوره, ثبت سفارش و استعلام قیمت روز, اطلاعات دهانه و شرایط بهره برداری را دقیق ارائه دهید تا انتخاب متریال و تجهیزات بر پایه محاسبه فنی انجام شود.
کرکره اتوماتیک مناسب مرکز تجاری باید چه مشخصاتی داشته باشد؟ اولویت ما صدای حرکت و خلاص کن دستی است.
برند به تنهایی کافی نیست؛ مدل دقیق همان برند باید با ابعاد دهانه, وزن تیغه و تعداد تردد و شرایط واقعی محل هماهنگ باشد. عرض و ارتفاع دهانه, نوع کاربری, تعداد تردد و فضای موتور و شفت را بفرستید تا بررسی اولیه انجام شود.
کار کرکره اتوماتیک برای کارگاه تحویل شد؛ باز و بسته شدن روزانه راحت تر شده. هماهنگی درباره تنظیم حد بالا و پایین هم مطابق چیزی بود که قبل از اجرا گفته شد.
کار کرکره برقی مغازه برای مجتمع مسکونی تحویل شد؛ کار بدون گیرکردن تحویل شد. هماهنگی درباره تنظیم حد بالا و پایین هم مطابق چیزی بود که قبل از اجرا گفته شد.
برای رستوران, تیغه کرکره سفارش دادیم. تیم نصب قبل از شروع, موتور ساید یا توبلار و شفت و صفحه پلیت را اندازه گرفت و بعد از اجرا هم عرض دهانه را موقع تحویل تست کرد. ریل ها دقیق تنظیم شد.
سفارش کرکره برقی برای کارخانه با بازدید کوتاه شروع شد. تیم نصب درباره یو پی اس (UPS) و نوع تیغه توضیح داد و در پایان چشمی ایمنی را تست کرد.
برای بانک, اول عکس محل را فرستادیم و بعد سفارش تیغه کرکره نهایی شد. اندازه گیری و چشمی ایمنی دقیق بود, یو پی اس (UPS) هم موقع نصب دوباره چک شد.
کرکره برقی را برای فروشگاه سفارش دادیم. حد باز و بسته شدن را تنظیم کردند و کرکره نرم تر از انتظار کار می کند.
نصب کرکره برقی شامل رگلاژ و تست نهایی هم می شود؟ ریل ها برایمان مهم است.
قبل از نصب کرکره برقی, ریل, شفت, برق و زیرسازی و مشخصات برق کنترل می شود. در پایان, حرکت دستگاه و همه تجهیزات ایمنی چند بار تست خواهند شد.
چند روزی از نصب کرکره برقی پارکینگ برای پاساژ گذشته؛ کار بدون گیرکردن تحویل شد و از نظر تراز بسته شدن فعلاً مشکلی ندیدیم.